


Thuis · Nieuws · Industrie nieuws · How Automotive Interior Plastic Parts Injection Molds Are Made | Process Guide
Industrie nieuws
How Automotive Interior Plastic Parts Injection Molds Are Made | Process Guide
2026-08-19Voordat een enkele plastic pellet een vormpers binnengaat, heeft een onderdeel van het auto-interieur, zoals het frame van het instrumentenpaneel, al ongeveer vierhonderd uur aan gereedschapsontwerp en machinale aandacht gekregen. De matrijs bepaalt alles stroomafwaarts: cyclustijd, maatvastheid, uiterlijk van het oppervlak en betrouwbaarheid bij de assemblage van grote volumes. Dit artikel volgt de volledige keten, vanaf de eerste CAD-beoordeling tot de proefopname waarmee de tool voor productie wordt vrijgegeven.
Hoe spuitgietmatrijzen voor kunststof onderdelen voor auto-interieur worden gemaakt: de volgorde
Elke binnenmatrijs, ongeacht het voertuigprogramma, volgt dezelfde volgorde: beoordeling van het onderdeelontwerp, matrijslay-out, staalvoorbereiding, CNC- en EDM-bewerking, bankwerk en assemblage, polijsten en textureren, vervolgens uitproberen en dimensionaal vrijgeven. De bestelling is niet optioneel; elke stap bouwt voort op de vorige.
Een grote binnenmal zoals de spuitgietmatrijs voor instrumentenpaneelframe Het duurt doorgaans twaalf tot achttien weken vanaf de start van het ontwerp tot de eerste productieonderdelen. Een kleiner onderdeel, zoals een versnellingspookbeugel of een luidsprekerafdekking, kan in acht tot tien weken worden geleverd.
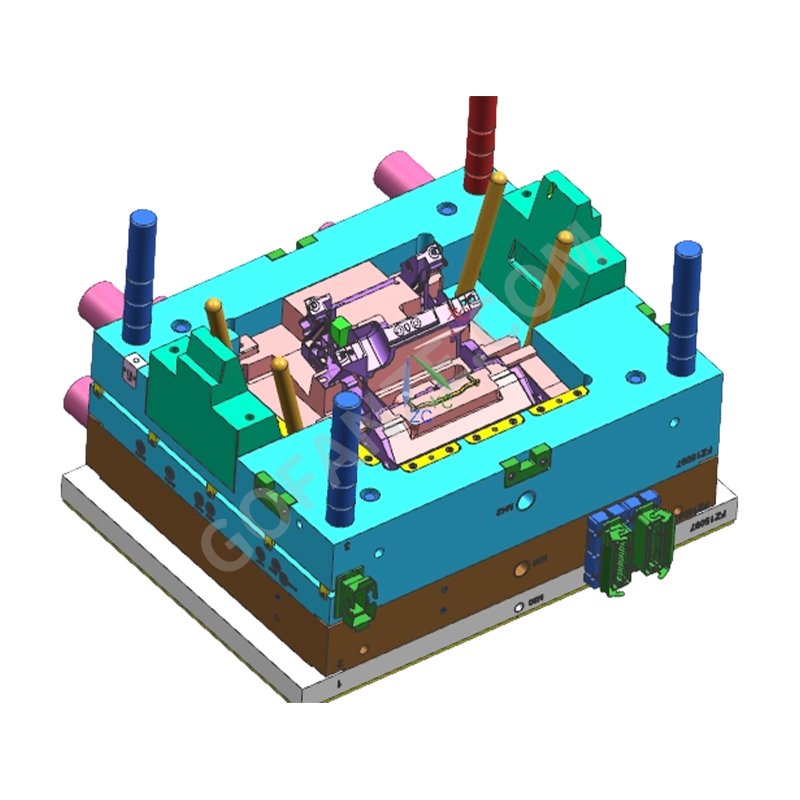
 Groothandel instrumentenpaneelframe spuitgietleveranciers, bedrijf, exporteur Fanze T&M (Jiashan) Co., Ltd. is China groothandel instrumentenpaneelframe spuitgietleveranciers, bedrijf, exporteur, deze productlijn sp ... Bekijk Product →
| Stadium | Belangrijkste activiteiten | Typische duur |
|---|---|---|
| Ontwerpbeoordeling en DFM | Tochthoek, poortpositie, krimp, wanddikte | 1–2 weken |
| Vormlay-out en detailontwerp | Koelcircuit, glijbanen, lifters, uitwerpsysteem | 1–2 weken |
| Staalvoorbereiding en ruwe bewerking | Plaataankoop, ruwfrezen | 2–3 weken |
| Afwerkingsbewerking en EDM | 3D-spouwafwerking, scherpe binnenhoeken, inzetstukken | 3-4 weken |
| Banken, polijsten en textureren | Fitting, SPI-afwerking, chemische korrelets | 1–2 weken |
| Uitproberen, aanpassen en vrijgeven | Procesvenster, CMM-controle, eerste productieonderdelen | 1–3 weken |
Ontwerp voor productie begint met de onderdeelgeometrie
Een mal kan niet alleen op basis van de onderdeeltekening worden opgebouwd. Het gereedschapsteam voert eerst een ontwerp-voor-fabricagebeoordeling uit waarbij de diepgangshoeken, de consistentie van de wanddikte, de poortpositie en de uitwerppunten worden gecontroleerd. Interieuronderdelen zijn meedogenloos: een verticale wand zonder trek kan het uitwerpen onmogelijk maken, een plaatselijk dik gedeelte kan zinksporen veroorzaken en een slecht geplaatste poort kan laslijnen achterlaten precies daar waar de klant ze zal zien. De DFM-fase moet ook de maat van het vormstaal, de hotrunner-indeling en de beoogde cyclustijd vastleggen. De materiaal- en geometriebeslissingen worden in meer detail besproken in onze gids over ontwerpprincipes en materiaalkeuze van kunststof onderdelen voor auto-interieur, spuitgietmatrijzen .
Poort-, Runner- en Koelindeling
Hotrunner-systemen zijn standaard in het interieurgereedschap van auto's, omdat ze nauwkeurige, meerpuntspoorten mogelijk maken en koude runners uit het gegoten onderdeel elimineren. Koeling is net zo doorslaggevend. Kanalen hebben doorgaans een diameter van 8 tot 12 mm en zijn ongeveer twee kanaaldiameters van de spouwmuur geplaatst. Een goed uitgebalanceerde koelindeling verkort de cyclustijd en voorkomt kromtrekken van lange onderdelen zoals de spuitgietmatrijs voor middenconsoledrager , waarbij ongelijkmatige warmteafvoer zich direct vertaalt in draaien en buigen.
 Groothandel Center Stack Carrier spuitgietmatrijs Leveranciers, bedrijf, exporteur Fanze T&M (Jiashan) Co., Ltd. Is China Wholesale Center Stack Carrier Injection Mould Leveranciers, Bedrijf, Exporteur, De Center Console Bra... Bekijk Product →
Glijbanen, lifters en interne acties
Een moderne binnenvorm opent zelden als een eenvoudig gereedschap met twee platen. Ondersnijdingen aan het onderdeel – montageclips, kliksluitingen, ventilatielamellen en gedempte kastmechanismen – vereisen glijders en lifters. Glijbanen bewegen loodrecht op de openingsrichting, aangedreven door schuine pennen of hydraulische cilinders. Lifters behandelen interne ondersnijdingen en laten het onderdeel los terwijl het uitwerpsysteem beweegt. Het aantal handelingen beïnvloedt niet alleen de gereedschapsprijs, maar ook het onderhoudsschema, omdat elk bewegend onderdeel een potentiële bron van flits of slijtage is.
De staalkeuze bepaalt de levensduur van het gereedschap en de oppervlaktekwaliteit
Mallen voor auto-interieurs hebben lange productiecampagnes, dus de keuze voor het vormstaal wordt gemaakt voordat het snijden begint. Voorgehard staal van het type P20 bij ongeveer 36–40 HRC is gebruikelijk voor korte en middellange runs, terwijl H13 gehard tot 48–52 HRC wordt gespecificeerd voor gereedschappen met grote volumes of met glas gevulde harsen. Voor holtes die fijnkorrelig etsen of spiegelglans moeten ondergaan, wordt de voorkeur gegeven aan roestvrij gereedschapsstaal, omdat dit bestand is tegen corrosie door koelwater en vormgassen.
Holtestaal voor klasse A-oppervlakken
De zichtbare kant van het onderdeel – het paneel dat de bestuurder onder de voorruit of op de console ziet – wordt gevormd door het holle staal. Dat oppervlak vereist een gedefinieerde polijstgraad, meestal SPI A-2 of fijner, voordat een chemische korreltextuur wordt aangebracht. Elke porositeit of slijpvlek in de holte herhaalt zich op elk gegoten onderdeel.
Kernstaal en slijtagecomponenten
De kernhelft van de mal draagt de inwendige geometrie: ribben, nokken en bevestigingspunten. Deze kant vergt meer uitwerpkracht en ziet het meeste contact met bewegende componenten. Slijtvaste inzetstukken en geharde slijtplaten worden overal geplaatst waar glijdend staal staal ontmoet, en dat is ook waar het onderhoudsteam als eerste zal kijken nadat een gereedschap enkele honderdduizenden cycli heeft gedraaid.
Precisiebewerking van de kern en holte
De bewerking begint met ruw frezen waarbij het grootste deel van het materiaal wordt verwijderd, en gaat vervolgens over op snelle afwerking van het 3D-oppervlak. Drie bewerkingsprocessen zijn verantwoordelijk voor bijna alle inwendige matrijskenmerken.
| Proces | Typisch gebruik bij het maken van binnenmatrijzen | Geometrische sterkte |
|---|---|---|
| CNC-frezen | 3D-holten, kernen, glijlichamen | Vrije vormoppervlakken in bulkstaal |
| Zink EDM | Ribbases, vierkante hoeken, getextureerde holtes | Scherpe interne hoeken waar messen niet bij kunnen |
| Draad-EDM | Plaats spaties, uitwerpgaten, poortsleuven | Rechte precisieprofielen |
Tijdens het elektrodesnijden en EDM-afwerken wordt de geometrie van het onderdeel overgebracht naar gehard staal met een mate van herhaalbaarheid die mechanisch snijden alleen niet kan bieden. De fijne lamellenstapel van een auto-airconditioning vent kunststof onderdelen spuitgietmatrijs , bijvoorbeeld, is normaal gesproken EDM-afgewerkt omdat de bladsleuven te smal zijn voor een vingerfrees en te scherp voor een conventioneel gepolijste holte.
 Groothandel Automotive Airconditioning Vent Plastic Onderdelen Injectie Mold Leverancier Fanze T&M (Jiashan) Co., Ltd. is China groothandel Automotive airconditioning Vent kunststof onderdelen spuitgiet leveranciers, bedrijf, export... Bekijk Product →
Montage, benching en oppervlaktebehandeling
Bij benching worden de bewerkte componenten een werkinstrument. Monteurs passen de kern en de holte aan, stellen de schuifspelingen in, richten de uitwerppennen uit en passen de scheidingslijn aan totdat deze sluit zonder zichtbare mismatch. Op een binnengedeelte zelfs een scheidingslijn van stap 0,05 mm is voldoende om klachten te genereren op een paneel dat duidelijk zichtbaar is.
Na het aanbrengen wordt de holte gepolijst tot de gespecificeerde SPI-kwaliteit en, indien nodig, chemisch geëtst om een leernerf of geborstelde textuur te verkrijgen. Het textureren gebeurt na het polijsten, omdat het etsproces alleen de bovenste laag staal wijzigt. Deze combinatie van polijsten en etsen zorgt ervoor dat de interieurbekleding een consistente uitstraling krijgt over duizenden gegoten onderdelen.
Vormproef, dimensionale validatie en vrijgave
De voltooide mal wordt ter proef op een spuitgietmachine op productieschaal gemonteerd. De smelttemperatuur, injectiesnelheid, houddruk en koeltijd worden op een gecontroleerde manier gevarieerd om een procesvenster te vinden dat een uniform onderdeelgewicht oplevert, geen korte shots en geen flits. Korte tests met de eigenlijke hars tonen het stromingsfront en bevestigen het poort- en ontluchtingsgedrag voordat volledige shots worden geëvalueerd.
Elk proefonderdeel wordt gemeten aan de hand van het CAD-model, meestal door middel van CMM- of witlichtscanning. Interne montagepunten hebben vaak toleranties van ±0,05 mm of strakker , omdat het onderdeel moet passen bij aangrenzende componenten onder een vaste montagevolgorde. Wanneer de kritische afmetingen stabiel blijven over opeenvolgende runs, wordt de matrijs goedgekeurd voor serieproductie.
Voor kopers die dashboardtools evalueren, gelden de acceptatiecriteria die in onze handleiding worden beschreven kiezen voor kunststof spuitgietwerk voor auto-interieurs voor dashboardprogramma's leg uit wat u moet controleren bij proefonderdelen, van wanddikteverdeling tot oppervlaktekwaliteit.
Wat een matrijzenleverancier moet toevoegen aan een interieurprogramma
Een binnenmal is geen handelsartikel; het is een actief met een lange levensduur dat jarenlang de onderdeelkosten bepaalt. De leverancier moet dit kunnen aantonen IATF 16949-certificering , eigen bewerking met CNC-, EDM- en draadsnijcapaciteit, en praktische ervaring in dezelfde componentcategorie. Fanze T&M, een matrijzenbouwer en matrijzenmaker die sinds 2005 actief is in Jiashan, China, combineert precies die structuur: productontwikkelingsbeoordeling, matrijsontwerp, matrijzenproductie, spuitgieten en post-molding printen en assembleren in één faciliteit. Die combinatie verkort de correctielussen omdat het team dat de holte uitsnijdt ook de vormproeven uitvoert en de onderdelen onder productieomstandigheden bekijkt.
Let bij het vergelijken van leveranciers op referentieonderdelen die al in dezelfde kunststoffamilie voorkomen – gevuld PP voor grote interieurdragers, PC/ABS voor decoratieve afwerking, PA66 voor structurele beugels – en op een gedocumenteerde vrijgaveprocedure die maatrapporten, materiaalcertificeringen en procesparameters omvat. Een gereedschap dat zich heeft bewezen met de eigenlijke productiehars is meer waard dan een gereedschap dat alleen maar CNC-gesneden is tot het CAD-bestand. De belangrijkste kwalificaties die moeten worden geverifieerd zijn:
- IATF 16949-certificering and a documented quality system.
- Interne CNC-, EDM- en draadsnijcapaciteit in plaats van volledig uitbestede bewerking.
- Beproefde referentieonderdelen in dezelfde harsfamilie en vergelijkbare complexiteit.
- Een vrijgaveprocedure die maatrapporten, materiaalcertificaten en procesparameters omvat.
Voor een breder beeld van hoe onderdeelontwerp en productiebeslissingen op elkaar inwerken, biedt de injectie plastic onderdelen complete gids voor ontwerp en productie is een nuttige referentie tijdens de vroege projectplanning.
Vanaf de eerste krimpberekening tot het uiteindelijke maatrapport worden spuitgietmatrijzen voor kunststof onderdelen voor auto-interieurs gemaakt via een gecontroleerde keten van ontwerp-, bewerkings-, montage- en validatiebeslissingen. De mal bepaalt de kwaliteit van het onderdeel voordat de pers zelfs maar voor de eerste keer sluit . Kopers die deze keten begrijpen, kunnen de opgegeven doorlooptijden beoordelen, ontbrekende processtappen betwisten en een leverancier kiezen die de binnenmatrijs behandelt als een productiesysteem in plaats van als een stalen blok.
Categorieën
- Bedrijfsnieuws(2)
- Industrie nieuws(19)
Productcategorie
-
Printercomponenten en -onderdelen
-
Tweekleurig kunststof onderdeel en gereedschap
-
Kunststof meerwegconnectoren
-
Kunststof spuitgegoten onderdeel met schroefdraad
-
Injectieonderdelen voor huishoudapparatuur
-
Robotshell spuitgietmatrijs
-
Hoogglans transparante PC-spuitgietmatrijs
-
Kunststof spuitgietmatrijs voor motorkappen en carrosserie
-
EV Oplaadstapel kunststof spuitgietmatrijs
-
Kabelboom voor auto's
-
Spuitgietmatrijs voor kunststof onderdelen voor auto-interieur
Gerelateerde tag
-
Automotive Dashboard Kunststof onderdelen spuitgietmatrijs
Automotive deurpaneel Kunststof onderdelen spuitgietmatrijs
Automotive middenconsole kunststof onderdelen spuitgietmatrijs
Automotive instrumentenpaneel Kunststof onderdelen spuitgietmatrijs
Automotive ontluchter kunststof onderdelen spuitgietmatrijs
wire harness Plastic injection mold Parts
automotive wire harness Plastic injection mold Parts
wire harness connector Plastic injection mold Parts
high precision wire harness Plastic injection mold Parts
multi cavity wire harness Plastic injection mold Parts


- Spuitgietmatrijs voor kunststof onderdelen voor auto-interieur
- Kabelboom voor auto's
- EV Oplaadstapel kunststof spuitgietmatrijs
- Kunststof spuitgietmatrijs voor motorkappen en carrosserie
- Hoogglans transparante PC-spuitgietmatrijs
- Robotshell spuitgietmatrijs
- Injectieonderdelen voor huishoudapparatuur
- Kunststof spuitgegoten onderdeel met schroefdraad
- Kunststof meerwegconnectoren
- Tweekleurig kunststof onderdeel en gereedschap
- Printercomponenten en -onderdelen

